Nguyên nhân tủ Load Lock bị mất áp suất chân không và cách kiểm tra
Tủ Load Lock bị mất áp suất, không đạt được mức chân không yêu cầu hoặc áp suất tăng nhanh sau khi cô lập khỏi bơm là hiện tượng thường gặp trong các hệ thống chân không của ngành bán dẫn, PVD, CVD, Etching, Ashing, OLED và sản xuất linh kiện điện tử.
Tình trạng này nếu không được xác định đúng nguyên nhân có thể làm tăng thời gian pump-down, ảnh hưởng đến quá trình sản xuất, gây lỗi wafer và làm tăng thời gian downtime của thiết bị.
Điều quan trọng là cần phân biệt:
Load Lock không đạt áp suất do bơm không đủ hiệu suất, do hệ thống bị rò rỉ hoặc do outgassing/contamination.
Ba nguyên nhân này có biểu hiện khá giống nhau nhưng phương pháp xử lý hoàn toàn khác nhau.
1. Load Lock là gì?
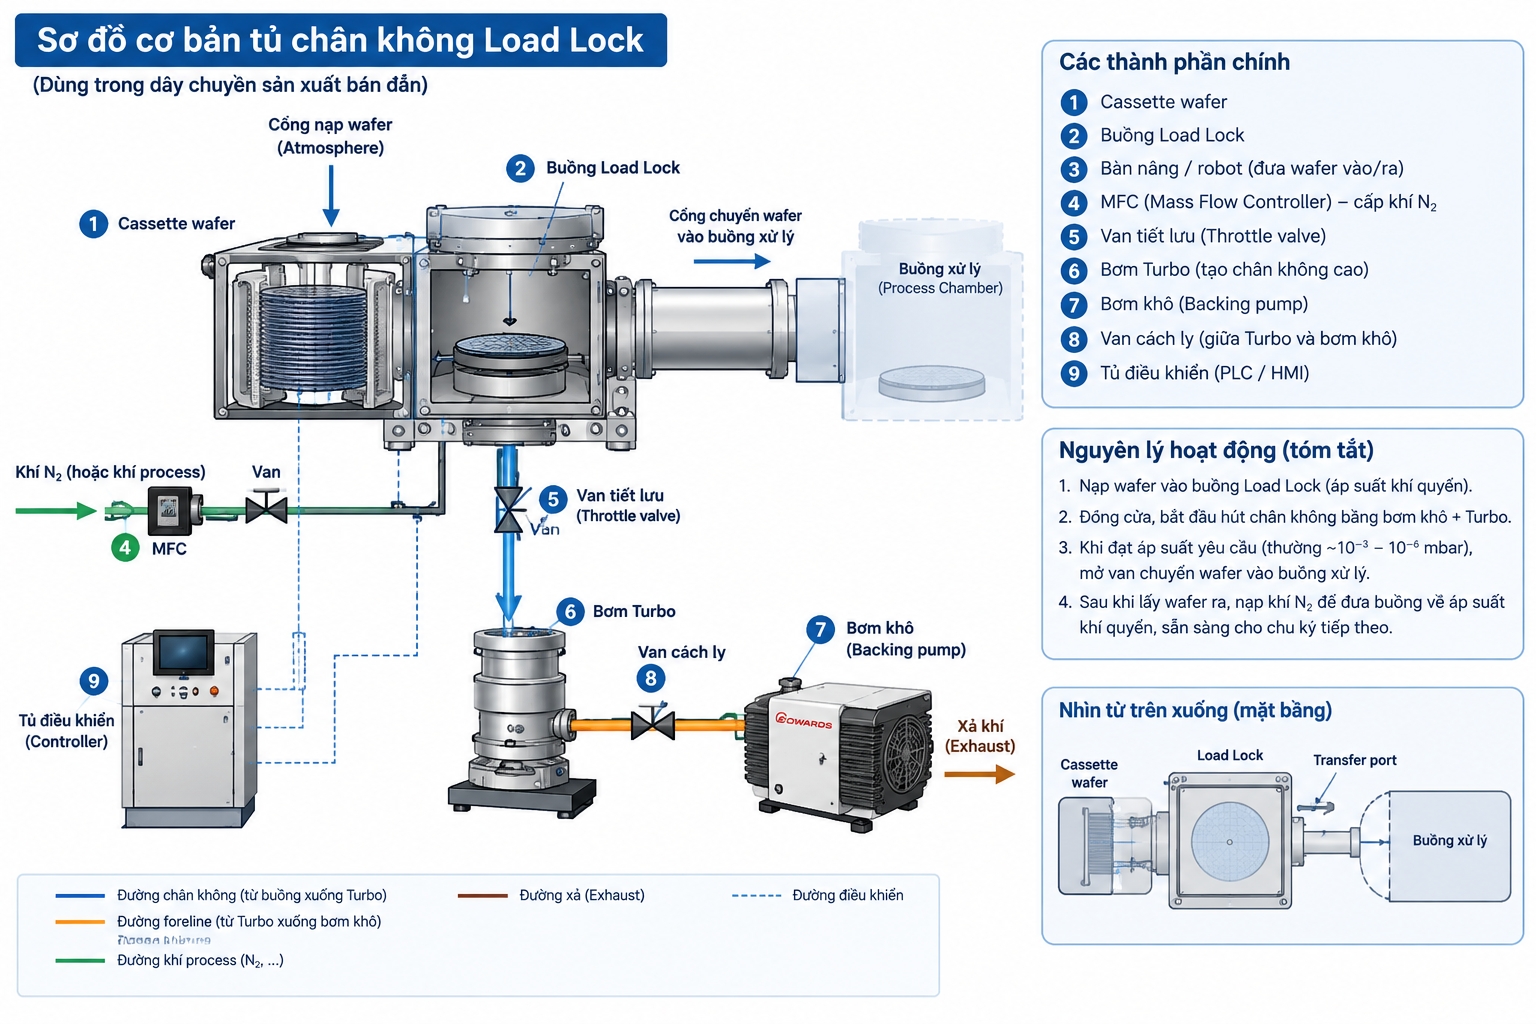
Load Lock là một buồng chân không trung gian được sử dụng để đưa wafer, substrate hoặc sản phẩm vào và ra khỏi hệ thống mà không cần phá chân không của buồng process chính.
Một hệ thống Load Lock thông thường bao gồm:
- Load Lock Chamber.
- Vacuum pump.
- Vacuum valve.
- Gate valve.
- Vent valve.
- Roughing valve.
- Isolation valve.
- Pressure gauge.
- Vacuum sensor.
- O-ring hoặc metal seal.
- Vacuum piping.
- Robot transfer.
- N2 vent line.
- Exhaust line.
Quá trình vận hành thường có dạng:
Load Lock → Vent → Load wafer → Close door → Pump down → Reach transfer pressure → Open gate valve → Transfer wafer
Nếu Load Lock không đạt áp suất yêu cầu, robot có thể không được phép mở gate valve để đưa wafer sang chamber tiếp theo.
2. Biểu hiện Load Lock bị mất áp suất
Một số biểu hiện phổ biến:
Load Lock không đạt áp suất yêu cầu
Ví dụ hệ thống trước đây có thể đạt:
10⁻² mbar → 10⁻³ mbar
nhưng hiện tại chỉ đạt:
10⁻¹ mbar
hoặc dừng ở một mức áp suất cao hơn.
Đây là dấu hiệu cần kiểm tra hệ thống.
Áp suất tăng nhanh sau khi tắt bơm
Khi đóng isolation valve và cô lập Load Lock khỏi vacuum pump, áp suất tăng nhanh.
Hiện tượng này có thể do:
- Leak.
- Outgassing.
- Contamination.
- Virtual leak.
- Valve không kín.
Pump-down time tăng
Ví dụ trước đây:
Atmosphere → 10⁻³ mbar: 60 giây
nhưng hiện tại:
Atmosphere → 10⁻³ mbar: 180 giây
thì cần kiểm tra lại toàn bộ hệ thống.
Áp suất không ổn định
Áp suất có thể:
- Tăng giảm liên tục.
- Dao động.
- Đạt một mức rồi không giảm thêm.
- Giảm rất chậm.
Mỗi dạng biểu hiện có thể liên quan đến một nhóm nguyên nhân khác nhau.
3. Nguyên nhân phổ biến nhất: Load Lock bị rò rỉ chân không
Leak là một trong những nguyên nhân quan trọng nhất khi Load Lock không giữ được áp suất.
Không khí từ môi trường bên ngoài có thể đi vào chamber thông qua:
- Door seal.
- O-ring.
- Gate valve.
- Vent valve.
- Isolation valve.
- Flange.
- Vacuum fitting.
- Bellows.
- Weld.
- Feedthrough.
- Pressure gauge.
- Sensor port.
Khi leak xảy ra, dù vacuum pump vẫn hoạt động bình thường, Load Lock vẫn không thể duy trì áp suất thấp.
4. O-ring bị hỏng
Đối với Load Lock sử dụng elastomer seal, O-ring là vị trí cần kiểm tra đầu tiên.
O-ring có thể bị:
- Lão hóa.
- Chai cứng.
- Nứt.
- Biến dạng.
- Xước.
- Dính contamination.
- Bám particle.
- Lắp sai vị trí.
Đặc biệt trong môi trường semiconductor, chỉ một lượng nhỏ particle nằm trên sealing surface cũng có thể tạo ra leak.
Dấu hiệu
Load Lock có thể:
- Pump xuống được nhưng rất chậm.
- Không đạt base pressure.
- Áp suất tăng nhanh khi isolation.
5. Door Load Lock không kín
Cửa Load Lock thường được đóng bằng cơ cấu pneumatic hoặc motorized mechanism.
Nếu lực đóng không đủ hoặc sealing surface có vấn đề, cửa có thể không kín hoàn toàn.
Các nguyên nhân:
- O-ring hỏng.
- Door alignment sai.
- Cơ cấu locking bị mòn.
- Cylinder yếu.
- Sensor door hoạt động sai.
- Bề mặt sealing bị xước.
- Particle nằm trên seal.
Đây là một trong những vị trí cần kiểm tra khi Load Lock bị mất áp suất.
6. Gate Valve bị rò rỉ
Gate Valve là một vị trí đặc biệt quan trọng.
Nếu gate valve không đóng kín, Load Lock có thể bị thông với:
- Process chamber.
- Transfer chamber.
- Robot chamber.
- Load lock khác.
Khi đó rất khó xác định nguyên nhân nếu chỉ kiểm tra vacuum pump.
Các nguyên nhân có thể gồm:
- Seal valve bị mòn.
- Valve seat bị contamination.
- Particle nằm trên sealing surface.
- Pneumatic actuator hoạt động không đúng.
- Valve position không chính xác.
- Bellows bị hỏng.
Đặc biệt trong các hệ thống semiconductor, contamination trên valve seat là nguyên nhân cần được lưu ý.
7. Vent valve bị rò rỉ
Vent valve có nhiệm vụ đưa khí N₂ vào Load Lock khi cần đưa chamber về atmospheric pressure.
Nếu vent valve không đóng kín hoàn toàn, N₂ có thể liên tục đi vào Load Lock.
Khi đó:
Vacuum pump ON → pressure vẫn cao
hoặc:
Pump OFF → pressure tăng rất nhanh.
Đây là nguyên nhân dễ bị bỏ qua trong quá trình troubleshooting.
8. Isolation valve không kín
Isolation valve nằm giữa Load Lock và vacuum pump hoặc vacuum line.
Nếu valve không kín, quá trình kiểm tra pressure rise có thể cho kết quả không chính xác.
Ngoài ra, valve bị leak có thể làm cho hệ thống không giữ được trạng thái chân không như thiết kế.
Cần kiểm tra:
- Valve seat.
- Seal.
- Actuator.
- Position sensor.
- Pneumatic pressure.
- Valve response.
9. Vacuum pump bị suy giảm hiệu suất
Không phải trường hợp nào Load Lock không đạt áp suất cũng do Load Lock bị leak.
Vacuum pump cũng có thể là nguyên nhân.
Ví dụ:
- Pump contamination.
- Oil degradation.
- Pump wear.
- Exhaust restriction.
- Filter bị tắc.
- Motor problem.
- Cooling không đủ.
- Rotor bị mòn.
- Van bên trong bơm bị hỏng.
Khi pump performance giảm, Load Lock sẽ mất nhiều thời gian hơn để đạt áp suất yêu cầu.
Cách phân biệt
Cần thực hiện kiểm tra ultimate pressure của vacuum pump độc lập với Load Lock.
Nếu:
Pump đạt ultimate pressure tốt
nhưng:
Load Lock không đạt
thì cần tập trung kiểm tra chamber, valve, piping và leak.
10. Outgassing từ bên trong Load Lock
Một Load Lock có thể hoàn toàn kín nhưng vẫn không đạt áp suất thấp do outgassing.
Outgassing là hiện tượng vật liệu giải phóng khí hoặc hơi vào môi trường chân không.
Nguồn outgassing có thể là:
- O-ring.
- Plastic.
- Polymer.
- Dầu.
- Photoresist residue.
- Moisture.
- Wafer contamination.
- Fingerprint.
- Cleaning chemical.
- Organic contamination.
Nếu Load Lock vừa được vệ sinh hoặc vừa bảo trì, lượng hơi nước còn lại trên bề mặt có thể khiến pump-down kéo dài.
11. Moisture – hơi ẩm
Hơi nước là một trong những nguyên nhân phổ biến khiến Load Lock khó đạt áp suất thấp.
Sau khi Load Lock được vent ra atmosphere, hơi ẩm có thể hấp phụ trên:
- Chamber wall.
- Wafer.
- Robot arm.
- O-ring.
- Internal components.
Khi bắt đầu pump-down, lượng nước này được giải phóng dần.
Kết quả là:
Pressure giảm nhanh → sau đó giảm rất chậm → tạo thành "đuôi" pressure dài.
Trong trường hợp này, leak test có thể không phát hiện leak lớn vì vấn đề chính là outgassing.
12. Contamination bên trong Load Lock
Đối với hệ thống semiconductor, contamination là nguyên nhân đặc biệt quan trọng.
Các chất có thể tích tụ:
- Photoresist.
- Polymer.
- Organic residue.
- Dust.
- Particle.
- Process by-products.
Contamination có thể làm:
- Tăng outgassing.
- Làm bẩn valve.
- Làm hỏng O-ring.
- Tạo virtual leak.
- Giảm tốc độ pump-down.
Do đó cần kiểm tra tình trạng vệ sinh bên trong Load Lock khi troubleshooting.
13. Virtual Leak
Virtual leak là một trường hợp đặc biệt.
Nó không nhất thiết phải là một lỗ thủng thực sự từ atmosphere vào chamber.
Thay vào đó, khí bị "nhốt" trong:
- Blind hole.
- Thread.
- Cavity.
- Porous material.
- Gap.
- Contamination layer.
Sau đó khí thoát từ từ vào chamber.
Kết quả có thể giống leak:
Pump down → pressure giảm → sau đó pressure rise hoặc không thể đạt base pressure.
Virtual leak thường khó phát hiện hơn leak thông thường.
14. Pressure gauge bị sai
Một nguyên nhân khác thường bị bỏ qua là vacuum gauge.
Nếu gauge:
- Bẩn.
- Calibration sai.
- Sensor xuống cấp.
- Installation không đúng.
- Bị contamination.
thì giá trị áp suất hiển thị có thể không phản ánh chính xác áp suất thực tế.
Do đó, khi troubleshooting nên kiểm tra chéo bằng một gauge phù hợp hoặc thiết bị đo chuẩn.
15. Đường ống chân không bị tắc
Đường vacuum từ Load Lock đến pump có thể bị:
- Particle.
- Polymer.
- Condensation.
- Contamination.
làm giảm conductance.
Khi đó pump vẫn đạt vacuum tốt nhưng tốc độ hút thực tế tại Load Lock giảm.
Có thể hiểu đơn giản:
Pump tốt + đường ống bị hạn chế = Load Lock pump-down chậm.
16. Cách xác định Load Lock bị leak hay outgassing
Đây là bước rất quan trọng trong troubleshooting.
Có thể thực hiện Rate of Rise Test – ROR.
Quy trình cơ bản
- Pump Load Lock xuống áp suất thấp.
- Đóng isolation valve.
- Cô lập Load Lock khỏi vacuum pump.
- Ghi áp suất theo thời gian.
- Tính tốc độ tăng áp suất.
Ví dụ:
| Thời gian | Áp suất |
|---|---|
| 0 phút | 1 × 10⁻³ mbar |
| 5 phút | 2 × 10⁻³ mbar |
| 10 phút | 4 × 10⁻³ mbar |
| 20 phút | 8 × 10⁻³ mbar |
Nếu pressure rise lớn và ổn định theo thời gian, cần nghi ngờ leak hoặc nguồn khí liên tục.
Nếu pressure rise giảm dần theo thời gian, có thể liên quan đến outgassing.
Tuy nhiên, cần kết hợp với điều kiện thực tế của hệ thống trước khi kết luận.
17. Kiểm tra leak bằng Helium
Đối với Load Lock yêu cầu độ kín cao, Helium Leak Test là phương pháp rất hữu ích.
Có thể sử dụng helium leak detector để kiểm tra:
- Door seal.
- Gate valve.
- Vent valve.
- Isolation valve.
- Flange.
- Feedthrough.
- Bellows.
- Weld.
- Vacuum fitting.
Nguyên tắc:
Helium → vị trí nghi ngờ → leak path → Load Lock → leak detector
Khi helium đi qua vị trí rò rỉ, leak detector có thể phát hiện và định lượng leak rate.
Đây là phương pháp đặc biệt hữu ích khi không thể xác định vị trí leak bằng mắt thường.
18. Quy trình troubleshooting Load Lock bị mất áp suất
Một quy trình có thể thực hiện theo thứ tự:
Bước 1
Kiểm tra vacuum pump.
Bước 2
Kiểm tra vacuum gauge.
Bước 3
Kiểm tra valve position.
Bước 4
Kiểm tra door seal.
Bước 5
Thực hiện Rate of Rise Test.
Bước 6
Kiểm tra vent valve.
Bước 7
Kiểm tra gate valve.
Bước 8
Kiểm tra vacuum piping.
Bước 9
Thực hiện helium leak test.
Bước 10
Đánh giá outgassing và contamination.
Bước 11
Kiểm tra lại pump-down time.
Bước 12
Xác nhận Load Lock đạt pressure specification của máy.
19. Bảng phân tích nguyên nhân Load Lock bị mất áp suất
| Hiện tượng | Nguyên nhân có thể |
|---|---|
| Không pump xuống được | Leak lớn / valve / pump |
| Pump xuống rất chậm | Pump yếu / conductance / leak |
| Đạt áp suất rồi tăng nhanh | Leak / valve không kín |
| Tăng áp suất từ từ | Outgassing / virtual leak |
| Sau cleaning khó đạt vacuum | Moisture / outgassing |
| Pump tốt nhưng chamber không đạt | Leak / valve / piping |
| Áp suất hiển thị bất thường | Gauge |
| Gate valve đóng nhưng vẫn mất vacuum | Gate valve leak |
| Vent valve đóng nhưng pressure tăng | Vent valve leak |
| Nhiệt độ pump cao | Pump/cooling/load bất thường |
| Pump-down time tăng dần | Contamination / pump degradation |
20. Làm thế nào để phòng tránh Load Lock mất áp suất?
Để hạn chế sự cố, nên xây dựng chương trình bảo trì định kỳ:
- Kiểm tra O-ring.
- Vệ sinh sealing surface.
- Kiểm tra gate valve.
- Kiểm tra vent valve.
- Kiểm tra isolation valve.
- Kiểm tra vacuum gauge.
- Kiểm tra vacuum pump.
- Kiểm tra exhaust.
- Kiểm tra contamination.
- Thực hiện Rate of Rise Test.
- Thực hiện helium leak test khi cần.
- Theo dõi pump-down time.
- Ghi nhận pressure trend theo thời gian.
Đặc biệt, không nên chỉ thay vacuum pump khi Load Lock không đạt áp suất. Cần xác định nguyên nhân trước để tránh thay thế thiết bị không cần thiết.
21. Kết luận
Tủ Load Lock bị mất áp suất có thể xuất phát từ nhiều nguyên nhân khác nhau, trong đó thường gặp nhất là:
Leak → O-ring → Gate Valve → Vent Valve → Isolation Valve → Outgassing → Contamination → Virtual Leak → Vacuum Pump → Gauge → Vacuum Piping.
Muốn xác định chính xác nguyên nhân cần kết hợp:
Pump-down Test + Rate of Rise Test + Valve Isolation Test + Vacuum Pump Test + Helium Leak Test.
Đối với hệ thống bán dẫn, PVD, CVD, Etching, Ashing và các thiết bị chân không công nghiệp, việc kiểm tra đúng nguyên nhân giúp giảm thời gian downtime, hạn chế thay thế linh kiện không cần thiết và duy trì độ ổn định của hệ thống chân không.
Dịch vụ kiểm tra và sửa chữa Load Lock
VACUUM TECHNOLOGY VINA cung cấp dịch vụ kiểm tra và xử lý các vấn đề liên quan đến hệ thống chân không tại Việt Nam, bao gồm:
- Kiểm tra Load Lock.
- Kiểm tra vacuum pump.
- Troubleshooting hệ thống chân không.
- Rate of Rise Test.
- Helium Leak Test.
- Kiểm tra vacuum valve.
- Kiểm tra O-ring và sealing.
- Kiểm tra contamination.
- Bảo dưỡng vacuum pump.
- Sửa chữa hệ thống chân không.
- Đánh giá pump-down performance.
Khi yêu cầu hỗ trợ kỹ thuật, khách hàng nên cung cấp model máy, model vacuum pump, áp suất yêu cầu, áp suất thực tế, pump-down time và hiện tượng pressure rise để có thể xác định hướng kiểm tra phù hợp.
ủ Load Lock bị mất áp suất, Load Lock không giữ được chân không, Load Lock bị tụt áp, Load Lock bị leak, nguyên nhân Load Lock không đạt áp suất, sửa chữa Load Lock, kiểm tra leak Load Lock, helium leak test Load Lock, Rate of Rise Test, bảo dưỡng Load Lock, vacuum system semiconductor.

Giao hàng trên toàn qu?c
Thành ti?n: